LUCB
De zon is de mooiste krachtbron die er is lb
ik zag ooit eens een systeem waarbij 2 cilinders rug tegen rug gemonteerd waren, en voor in dit geval kleine dozen ging de lange cilinder op grote snelheid open en erd met de kleine cilinder juist gepositioneerd, bij grote dozen gebruikte men dan alleen de korte cilinder, het is maar wat ik heb gezien
mvg Luc
Ik moet eigelijk iets hebben van een cylinder die ik in kan stellen op een bepaalde afstand. want het systeem is zo dat als er een afmeting doos is dan blijft deze afmeting komen. dus als ik van te voren de posities kan ingeven zou dat al veel tijd kunnen schelen.
Ja, dat is dus het stellen van de machine. Zie daarvoor mijn post op de vorige pagina en die van sparks erna.
Stellen met een motor op een spindel oid en dan met een korte cylinder pakken.
5000i?
whistler
sommige dames houden niet van mannen met witte sokken.
Hoi Guus,
Nog een vraag en misschien een idee: zijn alle dozen even hoog?
Ik neem aan van wel per batch. ls we daareens vanuit gaan dan zou je ook iets kunnen verzinnen om bv aantal dozen tegelijk te pakken. Je zou dan iets krijgen dat als volgt werkt: de eerst doos schijft op een plaat, een poven plaat klemt de eerte en tilt boven en onder waartussen de eerste doos zit zodanig op dat de volgende er op een gelijke manier naast kan, onder en boven plaat als stel zijn opgeschoven, bovenplaat wat optillen zodat de volgdende doos erbij kan en dat doe je een x aantal keren. Aan de of boven of ander plaat zit een zeg maar bodem die een paar cm dieper staat dan dat de dozen op de onder boven plaat combinatie passen. We gaan er voor het gemak maar vanuit dat er tussen de dozen een ruimte zit die niet gewenst is op de pallet. links en rechts van de onder en boven plaat zitten cilinders die tijdens het tillen de dozen netjes tegen elkaar drukken (gegeven een bepaalde aantal en breedte van een doos). Eenmaal op de juiste positie op de pallet kan je de onderplaat er dmv een cilinder onderuit trekken want tijdens het vullen aan de lopende band zat er een strip aan de bodem van de bak, dus als je de onderplaat eronderuit trekt zorgt deze strip ervoor dat de dozen niet mee schuiven met die onderplaat. dan is het de zij-cilinders intrekken zodat de x aantal dozen allemaal vrij liggen en dan met de robot arm weer terug om een nieuwe cyclus te starten.
Laat anders weteen of dit iets zou kunnen zijn: in dat geval kan ik een schets maken in Google sketchup zodat het hopelijk een stuk duidelijker is: ik kan beter tekenen dan beschrijven.
Ik hoor het wel.
En waar sta je op dit moment qua keuzes en beslissingen?
Suk6
ps ik moet weg, leg het vast in de week en zal later wel de fouten uit de tekst halen.
Soms zijn ruimtes tussen dozen of trays wel gewenst. In de meeste gevallen is een stapelpatroon niet een kwestie van een rij dozen oppakken, dat zou een instabiele pallet opleveren. Er zullen dus meestal wel gedraaide dozen in een rij voor kunnen komen.
morc
Ik heb wat problemen met wanneer een d of t te gebruiken, ddt gebruik ik niet!
Mischien is een Multi Position Cylinder dan wat voor je.
http://www.festo.com/cat/nl_nl/data/doc_engb/PDF/EN/ADNM-ADVUP_EN.PDF
Hoi whistler,
Alle dozen zijn idd van dezelfde afmeting. Jou idee is zou misschien wel wat kunnen worden. Het zou fijn zijn als je er een schets van zou kunnen maken zodat ik een goed beeld heb van wat je bedoeld. In ieder geval erg bedankt voor de moeite.
Ik zit nu in de fase dat ik aan het nadenken ben over de beste keuze om het systeem sneller te maken.
whistler
sommige dames houden niet van mannen met witte sokken.
Guus ik zal een poging wagen ik denk morgen of anders in het weekend.
Leuk dat je mensen laat meedenken met dit lastige proces.
Heb je heel misschien een foto van hoe het er momenteel uit ziet of kan je die mailen?
whistler
sommige dames houden niet van mannen met witte sokken.
kan je anders het plaatje niet posten of anders even je email open zetten (in je profile) voor het komende uur, dan stuur ik je een email.
De lol van een forum is dat anderen later ook profijt kunnen hebben van de gegeven antwoorden. Als een deel nu buiten het forum om gaat is dat een beetje jammer natuurlijk.

whistler
sommige dames houden niet van mannen met witte sokken.
Deze constructie is te ingewikkeld voor hetgeen wat ik nodig heb. de standaard uitrusting is zoals ik eerder heb laten zien in het schema. dus alleen met een cilinder. zoiets moet het weer worden alleen dan dat ik zelf afstanden kan inprogrammeren.
Fredjuhh
"Ben nog een N00B, maar dat is al aan het veranderen ;)
Hahahaha , whistler , je zit nu in het verkeerde topic te posten: wat jij nu geplaatst heb is de grondboor op rails. Ts heeft het hier over de dozen met snel klemmen 
whistler heeft het reeds aangepast
[Bericht gewijzigd door Fredjuhh op (12%)]
morc
Ik heb wat problemen met wanneer een d of t te gebruiken, ddt gebruik ik niet!
Op 23 september 2010 12:38:14 schreef morc:
Mischien is een Multi Position Cylinder dan wat voor je.http://www.festo.com/cat/nl_nl/data/doc_engb/PDF/EN/ADNM-ADVUP_EN.PDF
Deze tip al eens bekeken, lijkt mij toch aardig in de buurt te komen als je alleen maar perslucht wilt gebruiken.
Ik heb dit topic effe gevolgd, en om terug te komen op het uitlopen van onder druk staande cylinders...
Met meervoudige plunjerkleppen moet dit makkelijk te voorkomen zijn.
Cylinder loopt snel naar 1ste positie
Luchtaanvoer dicht > afblazen > met lagere druk verder via een ander reduceerventiel.
zo'n klep ziet er ong. zo uit:
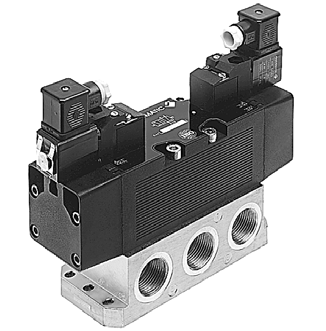
Tis maar een idee.
SparkyGSX
Een manager is iemand die denkt dat negen vrouwen in één maand een kind kunnen maken
@Kareltje: dat was ook ongeveer wat ik in gedachten had. Je kunt daar natuurlijk speciale ventielen voor gebruiken, maar het kan ook met normale ventielen (2 losse dan) met de juiste aansturing.
@Fredjuhh: gelukkig dan ben ik niet de enige die het verband niet snapte...
@kareltje: de bedoeling was dat e.e.a. sneller zou gaan. Dat lukt niet met zulk soort ventielen, die schakelen onwaarschijnlijk traag. Het "afblaasidee" is wel prima, maar ik zou dan wel met bv MAC ventielen werken.
@GJ: Die foto is ook niet om exact de juiste klep weer te geven, maar meer om een indruk te geven van, wat ik bedoel.Een zelfde soort systeem heb ik op een (bewo)zaagautomaat gezien.
Het positioneren was nog mechanisch, maar ingesteld, kwam door een druk op de knop, de zaag snel naar beneden tot nét boven het werkstuk, en toen langzaam zagen (metaal)
Edit: Ik zit er ver naast, die bewo werkte met een heel ander systeem
een combinatie van pneumatica en hydraulica.
[Bericht gewijzigd door Kareltje op (15%)]
whistler
sommige dames houden niet van mannen met witte sokken.
@Fredjuhh : try 2
Stap 1:
(In dit geval) 3 dozen worden met enige tussenruimte op de vangplaat opgevangen

Stap 2:
Als alle 3 de dozen op de vangplaat zijn zal Cilinder 1 worden geactiveerd:

Stap 3:
De robot plaatst de plaat daar waar de dozen uiteindelijk moeten komen en activeerd cilinder 2 die die dozen van de plaat af duwt

Note: de Cilinders in de tekeningen kunnen natuurlijk ook servo's of iets anders zijn.
[Bericht gewijzigd door whistler op (13%)]
Op 27 september 2010 20:33:42 schreef Kareltje:
Edit: Ik zit er ver naast, die bewo werkte met een heel ander systeem
een combinatie van pneumatica en hydraulica.
Dat is redelijk ouderwets  Cilinders met aan een kant hydrauliek vloeistof voor het positioneren en aan de andere kant lucht voor de beweging. Wekt top totdat er een belletje lucht in de hydrauliekvloeistof komt. En dat gebeurt na verloop van tijd altijd. Positioneert goed maar niet supersnel. Wel erg leuke systemen mee gezien.